 Lớp băng dày 3–5 mm đủ bít khe cánh, chặn luồng khí và làm nhiệt độ bay hơi tụt sâu thêm — vòng xoáy tự làm nặng thêm.
dàn bay hơi bị đóng băng là hiện tượng lớp băng dày trên bề mặt trao đổi nhiệt, khác với lớp tuyết mỏng hình thành tự nhiên trong mỗi mẻ đá. Khi băng phủ kín khe cánh, khả năng hút nhiệt của dàn giảm 20–30%, nhiệt độ bay hơi tụt từ -15 °C xuống -25 đến -30 °C, và chính độ lạnh quá mức đó lại làm băng dày thêm. Vòng lặp này chỉ dừng khi có người can thiệp hoặc khi máy nén ngắt vì bảo vệ.
Thiệt hại không nằm ở lớp băng mà ở hệ quả: máy chạy 40–60 phút/mẻ thay vì 20 phút, đá mỏng và đục, dầu bôi trơn bị cuốn về máy nén, và nguy cơ hút ẩm qua điểm rò. Một cụm 5 tấn/ngày bị đóng băng kéo dài 3 ngày có thể mất 8–12 tấn sản lượng và đối mặt hóa đơn sửa máy nén 25–60 triệu đồng.
Bài này phân biệt đóng băng với đóng tuyết, đi qua bốn nhóm nguyên nhân theo thứ tự tần suất, rồi mới đến quy trình xả băng an toàn và cách phòng ngừa tái diễn. Dải số liệu dùng để tham khảo theo cấu hình phổ biến; luôn đối chiếu tài liệu của hãng trước khi chỉnh thông số.
Tóm tắt nhanh
- Đóng tuyết mỏng dưới 2 mm là bình thường; băng dày trên 3 mm bít khe cánh là sự cố.
- Thiếu gas và tắc ẩn chiếm khoảng 40% ca; ẩm trong hệ thống chiếm 20–25%.
- Nhiệt độ bay hơi dưới -25 °C kèm quá nhiệt hút trên 12 K là dấu hiệu thiếu môi chất.
- Xả băng bằng nước 30–40 °C hoặc khí ấm; tuyệt đối không khò lửa hay đục băng.
Đóng băng và đóng tuyết ở dàn bay hơi của máy làm đá viên khác nhau thế nào
Hai hiện tượng trông giống nhau nhưng khác bản chất và khác cách xử lý. Đóng tuyết là lớp tinh thể trắng, xốp, dày dưới 1–2 mm, hình thành trên bề mặt lạnh khi hơi ẩm trong không khí gặp điểm dưới 0 °C. Lớp này xuất hiện rồi tan trong chu kỳ xả đá bình thường, không ảnh hưởng đáng kể tới trao đổi nhiệt.
Đóng băng là lớp băng trong, cứng, dày 3–10 mm, thường tập trung lệch một phía — gần đầu vào môi chất hoặc gần vùng thiếu gió. Băng hình thành từ nước ngưng đọng lại và đông dần qua nhiều mẻ, không tan hết trong chu kỳ xả. Dấu hiệu phân biệt nhanh: dùng tua vít nhựa ấn nhẹ, tuyết vỡ vụn, băng cứng và bóng.
| Dấu hiệu | Đóng tuyết | Đóng băng |
|---|---|---|
| Màu và kết cấu | Trắng, xốp, mờ | Trong, cứng, bóng |
| Độ dày | Dưới 2 mm | 3–10 mm |
| Phân bố | Đều toàn bề mặt | Lệch một vùng rõ rệt |
| Sau chu kỳ xả | Tan gần hết | Còn lại, dày thêm mỗi mẻ |
| Ảnh hưởng | Dưới 5% hiệu suất | Giảm 20–30% lưu lượng khí |
Về mặt kỹ thuật, cái đáng theo dõi là nhiệt độ bay hơi và chênh nhiệt. Nhiệt độ bay hơi bình thường của cụm đá viên rơi vào -12 đến -18 °C. Khi xuống dưới -25 °C, hơi ẩm trong không khí gần như đông ngay khi chạm bề mặt, nên băng dày lên nhanh bất kể độ ẩm môi trường. Chênh nhiệt giữa khí vào và khí ra dàn (ΔT) bình thường 6–10 K; ΔT trên 12 K là dàn đã bị bít hoặc thiếu gió.
Một điểm dễ nhầm: băng chỉ xuất hiện ở một nửa dàn, nửa còn lại sạch. Đây gần như luôn là dấu hiệu phân bố môi chất không đều — thiếu gas hoặc tắc ẩn — chứ không phải lỗi quạt. Quạt hỏng sẽ làm băng phủ đều nhưng mỏng hơn, kèm nhiệt độ khoang tăng.
Thiếu gas và tắc ẩn khiến dàn bay hơi bị đóng băng
Thiếu môi chất là nguyên nhân phổ biến nhất của thiết bị này. Khi lượng gas trong hệ thống giảm, áp hút giảm, nhiệt độ bay hơi giảm theo, và băng bắt đầu hình thành từ phía đầu vào dàn nơi môi chất lạnh nhất. Vì vậy băng lệch một đầu là dấu hiệu có giá trị chẩn đoán cao hơn cảm giác "máy vẫn lạnh bình thường".
Phép đo xác nhận gồm ba số: áp hút, nhiệt độ bay hơi suy ra từ áp, và quá nhiệt hút. Quá nhiệt hút trên 12 K cùng áp hút thấp hơn chuẩn 1,5–2 bar là kết luận thiếu gas. Đo ở chế độ làm đá ổn định, sau 5 phút máy chạy liên tục, không đo ngay sau xả đá vì hệ thống chưa cân bằng.
Tắc ẩn khó thấy hơn: môi chất bị cản trong ống mao, trong thân van tiết lưu hoặc tại một mối nối bị ép. Dấu hiệu là chênh nhiệt lớn giữa hai điểm trên cùng một đường ống, hoặc đọng sương ở một vị trí không mong đợi. Cách khoanh vùng: sờ dọc đường ống từ van tiết lưu tới dàn, điểm nào lạnh bất thường hoặc đọng sương trong khi hai phía đều khô là điểm tắc.
Phân biệt thiếu gas và tắc ẩn bằng một phép thử đơn giản: nếu băng hình thành ở đầu dàn và áp đẩy cũng thấp, nghi thiếu gas; nếu áp đẩy bình thường nhưng dàn lạnh không đều và có điểm đọng sương, nghi tắc ẩn. Trường hợp thứ hai cần thợ có thiết bị đo chênh áp và kinh nghiệm tháo van tiết lưu.
Đừng nạp bù gas để "thử". Nạp bù khi chưa sửa điểm rò làm lượng dầu trong hệ thống giảm dần, độ ẩm tăng, và che mất dấu hiệu gốc. Trình tự đúng là dò rò, sửa, hút chân không, rồi nạp theo khối lượng ghi trên tem máy.
- Ngắt máy, ghi lại áp hút và nhiệt độ trước khi xả
- Xả bằng nước 30–40 °C hoặc khí ấm, không đục băng
- Sấy khô khoang, kiểm cánh nhôm và các ống
- Chạy lại một mẻ, đo áp hút và quá nhiệt hút
- Ghi log, hẹn kiểm tra lại sau 7 ngày
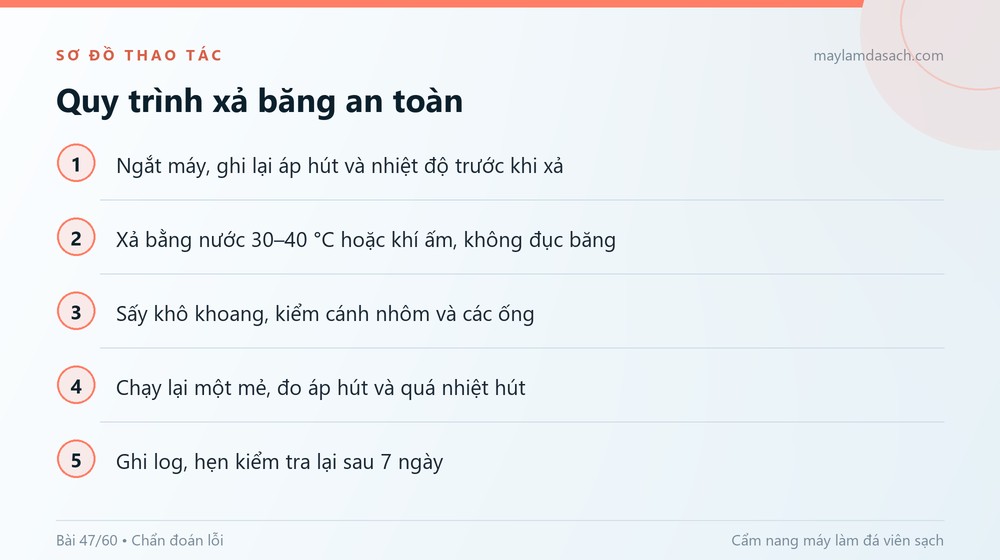 Xả băng đúng cách không làm biến dạng cánh nhôm; bước ghi thông số trước khi xả là bước hay bị bỏ nhất.
Ẩm trong hệ thống: phin lọc và axit
Ẩm là nguyên nhân thứ hai và là nguyên nhân khó nhất để loại trừ, vì nó không gây rò, không gây tiếng ồn, chỉ âm thầm tạo băng ở đúng một chỗ: van tiết lưu. Hiện tượng đặc trưng là "băng chạy" — van đóng băng trắng, sau vài phút lại tan, rồi đóng băng lại ở mẻ sau. Nguyên nhân là nước tự do trong hệ thống đông lại tại khe tiết lưu hẹp, chặn dòng môi chất, rồi tan khi nhiệt độ cục bộ tăng.
Ba vị trí cần kiểm tra: phin lọc (đóng sương hoặc lạnh hơn đường ống hai bên), dầu bôi trơn (đục, sẫm màu, có cặn), và ống mao (đọng sương từng đoạn). Chênh áp hai đầu phin lọc trên 0,3 bar là phin đã bão hòa ẩm hoặc bám cặn, phải thay.
Axit trong dầu là hệ quả của ẩm kết hợp với môi chất và nhiệt độ cao. Dấu hiệu gián tiếp: dầu sẫm màu, mùi khét nhẹ, cặn đen ở phin. Cách xác nhận bằng bộ test axit dành cho dầu lạnh; kết quả vượt ngưỡng cảnh báo của bộ test là phải thay dầu, thay phin và kiểm tra toàn hệ thống. Bỏ qua bước này, axit ăn mòn cuộn dây máy nén từ bên trong — hỏng không hồi phục.
Xử lý ẩm đúng quy trình: thay phin lọc, hút chân không đến 500 micron, giữ 10 phút mà độ chân không không tăng quá 200 micron, sau đó nạp môi chất theo khối lượng. Hút chân không 10–15 phút bằng bơm nhỏ không đủ để lấy hết ẩm trong ống và trong dầu; đây là lỗi phổ biến ở những lần sửa nhanh.
Với hệ thống đã nhiễm ẩm nặng, cần thay phin hai lần: lần đầu chạy 24–48 giờ để hút ẩm, lần hai sau khi kiểm tra chỉ số. Chi phí phin lọc 250.000–900.000 đồng/chiếc tùy cỡ, rẻ hơn nhiều so với một máy nén.
Chu trình xả đá không hoàn tất
Nếu băng tích tụ dần qua nhiều mẻ thay vì hình thành ngay trong một mẻ, nguyên nhân thường nằm ở chu trình xả đá: xả quá ngắn, xả không đủ nhiệt, hoặc nước xả không thoát.
Ba khả năng. Thứ nhất, thời gian xả đặt quá ngắn (dưới 60 giây với cụm 3–5 tấn) nên băng mới tan lớp ngoài. Thứ hai, nhiệt độ gas nóng không đủ do áp đẩy thấp hoặc van mở không hết — cùng nhóm nguyên nhân với hiện tượng máy làm đá viên không tự xả đá, chỉ khác mức độ. Thứ ba, nước xả không thoát hết, đọng lại trong khoang và đông thành băng ở mẻ sau.
Cách kiểm tra: quan sát khoang ngay sau khi kết thúc chu kỳ xả. Bề mặt dàn phải ráo, không còn đọng nước; nếu còn nước đọng thành vũng hoặc chảy chậm, kiểm tra ống xả, độ dốc và rãnh thoát. Đo thời gian xả thực tế bằng đồng hồ, so với giá trị trong menu; ghi lại cả hai.
Một nguyên nhân phụ nhưng đáng kể: cửa khoang đá không kín. Hơi ẩm từ ngoài vào khoang lạnh sẽ ngưng và đông trên dàn, làm băng dày nhanh hơn bất kỳ lỗi kỹ thuật nào. Kiểm gioăng cửa, bản lề và các lỗ luồn ống — mỗi khe hở 2 mm đủ để ẩm vào liên tục.
Nếu dàn đóng băng kèm hiện tượng máy không ra đá hoàn toàn hoặc ra rất ít, nên đọc thêm bài 12 nguyên nhân máy làm đá viên không ra đá để đối chiếu trước khi kết luận chỉ do đóng băng.
Quy trình xử lý an toàn khi dàn bay hơi bị đóng băng
Xả băng sai cách gây thiệt hại lớn hơn cả sự cố ban đầu. Ba sai lầm phổ biến: đục băng bằng búa hoặc xà beng, khò lửa trực tiếp, và đổ nước sôi. Mỗi cách đều làm biến dạng cánh nhôm dày 0,15–0,3 mm hoặc nứt mối hàn ống đồng.
Trình tự đúng, áp dụng cho cụm từ 300 kg/ngày đến 10 tấn/ngày:
Ngắt máy hoàn toàn, đóng van đường lỏng, ghi lại áp hút, áp đẩy và nhiệt độ khoang trước khi xả. Ba số này là dữ liệu để chẩn đoán sau khi băng tan; mất chúng là mất luôn bằng chứng nguyên nhân.
Xả băng bằng nước 30–40 °C phun đều, hoặc bằng khí ấm từ máy sấy tóc công nghiệp ở khoảng cách trên 300 mm. Với dàn 5 tấn, thời gian xả 20–40 phút. Không dùng hơi nước áp lực cao vì dòng hơi tập trung làm cong cánh.
Sau khi băng tan, sấy khô khoang, kiểm tra cánh nhôm có bị móp, ống có bị xì, và các vị trí đọng nước. Dùng đèn pin soi các khe cánh — đây là lúc phát hiện băng còn sót ở góc khuất.
Chạy lại một mẻ đầy đủ, đo áp hút, quá nhiệt hút và ΔT dàn. Nếu ΔT trở về 6–10 K và nhiệt độ bay hơi trên -20 °C, hệ thống đã hồi phục. Nếu không, nguyên nhân gốc vẫn còn và cần đo tiếp.
Trường hợp máy làm đá viên không khởi động lại sau khi xả băng, role nhiệt nhảy liên tục thì nguyên nhân nằm ở phía điện chứ không phải phía lạnh; trình tự kiểm tra nguồn, tụ và cuộn dây được mô tả trong bài máy nén không khởi động, role nhiệt nhảy liên tục.
- Đo áp hút và quá nhiệt hút mỗi tuần, ghi sổ
- Kiểm phin lọc và độ ẩm mỗi 3 tháng
- Vệ sinh dàn và cánh quạt mỗi tháng
- Kiểm gioăng cửa khoang đá mỗi quý
- Hút chân không đúng chuẩn sau mỗi lần sửa
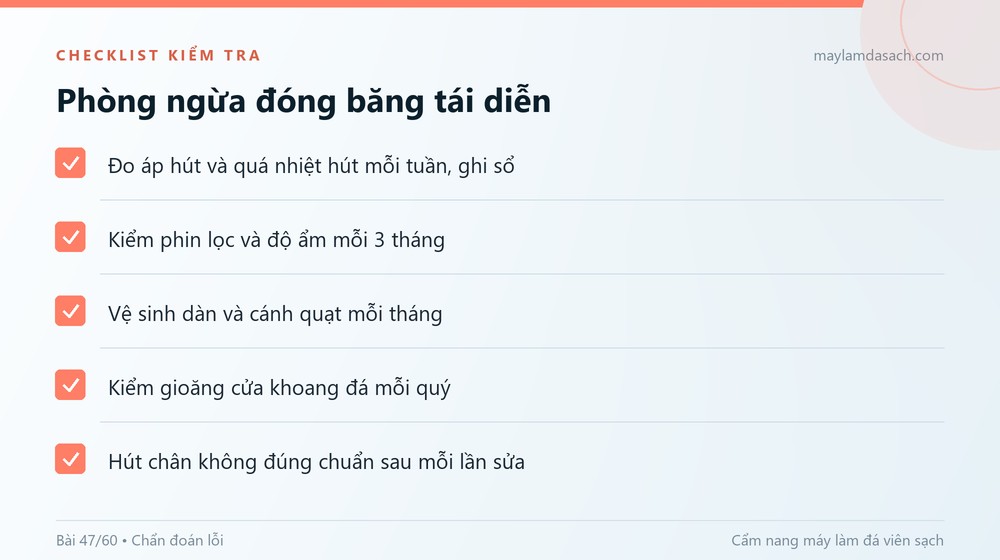 Năm việc này giữ dàn trong dải làm việc bình thường và phát hiện sớm điểm rò trước khi băng hình thành.
| Hiện tượng | Vị trí băng | Nghi nguyên nhân | Phép đo | Xử lý |
|---|---|---|---|---|
| Băng một đầu dàn | Đầu vào môi chất | Thiếu gas, rò nhỏ | Áp hút, quá nhiệt hút | Dò rò, nạp đúng khối lượng |
| Băng ở van tiết lưu rồi tan | Van, ống mao | Ẩm trong hệ thống | Chênh áp phin, test axit | Thay phin, hút chân không |
| Băng đều nhưng mỏng | Toàn bộ dàn | Thiếu gió, quạt yếu | ΔT, tốc độ quạt | Vệ sinh, thay quạt |
| Băng dày dần qua nhiều mẻ | Toàn khoang | Xả đá không hoàn tất | Thời gian xả, nước đọng | Chỉnh timer, thông ống xả |
| Băng kèm đá đục, mẻ dài | Dàn và khuôn | Nhiều nguyên nhân phối hợp | Bộ thông số đầy đủ | Kiểm tra theo thứ tự |
Một ca tham khảo: nhà máy chế biến thủy sản ở Khánh Hòa ghi nhận năng suất giảm từ 5 xuống 3,8 tấn/ngày trong 4 ngày, khoang đá phủ băng dày. Kỹ thuật viên đo áp hút 1,6 bar (chuẩn 2,4 bar), quá nhiệt hút 16 K, phin lọc chênh áp 0,35 bar. Nguyên nhân kép: rò ở mối loe ống hút và phin bão hòa ẩm. Sau khi sửa, thay phin, hút chân không 45 phút, nạp lại 4,2 kg môi chất, mẻ về 21 phút và ΔT đạt 8 K.
Nếu nước rò ra quanh chân máy trong lúc xả băng, xử lý theo hướng dẫn trong bài máy làm đá viên rò rỉ nước ra ngoài trước khi chạy lại, vì ẩm và nước trong tủ điện là tổ hợp sự cố nghiêm trọng hơn băng.
Câu hỏi thường gặp
Dàn bay hơi bị đóng băng có phải do thiếu gas không?
Phần lớn trường hợp là vậy, nhưng phải đo mới kết luận. Thiếu gas cho áp hút thấp hơn chuẩn 1,5–2 bar và quá nhiệt hút trên 12 K, băng tập trung ở đầu vào dàn. Nếu băng đều và mỏng, nghi thiếu gió hoặc quạt yếu hơn.
Có thể xả băng bằng nước nóng không?
Được, với nước 30–40 °C và phun đều. Không dùng nước trên 50 °C vì sốc nhiệt làm cong cánh nhôm dày 0,15–0,3 mm và nứt mối hàn. Không khò lửa trực tiếp: nhiệt trên 200 °C làm cháy dầu bôi trơn trong ống.
Sau khi dàn bay hơi bị đóng băng, bao lâu phải kiểm tra phin lọc?
Ba tháng một lần với máy chạy 16 giờ/ngày, sáu tháng với máy chạy theo ca. Thay ngay khi chênh áp hai đầu trên 0,3 bar hoặc thân phin đọng sương. Đây là chi tiết rẻ nhất trong hệ thống, 250.000–900.000 đồng.
Đóng băng kéo dài có làm hỏng máy nén không?
Có. Nhiệt độ bay hơi quá thấp làm dầu bị cuốn theo dòng hút, giảm bôi trơn và tăng nhiệt đầu đẩy. Kéo dài 3–7 ngày có thể dẫn tới kẹt cơ hoặc chập cuộn dây. Đây là lý do phải xử lý trong 24–48 giờ.
Làm sao biết băng đã tan hết?
Soi đèn pin vào các khe cánh ở góc khuất và mặt sau dàn; kiểm bằng tay sau khi sấy khô. Chạy một mẻ rồi đo ΔT: nếu về 6–10 K và nhiệt độ bay hơi trên -20 °C là đã sạch. ΔT còn cao nghĩa là băng hoặc cặn vẫn còn.
Kết luận
Thiết bị này là chỉ dấu của một hệ thống đang lạnh quá mức cần thiết, không phải bệnh riêng của dàn. Thiếu gas, tắc ẩn, ẩm và chu trình xả không hoàn tất là bốn nhánh cần loại trừ theo thứ tự, mỗi nhánh có một phép đo riêng và một ngưỡng kết luận riêng.
Nếu khoang đá vẫn phủ băng sau khi đã xả sạch và kiểm tra phin, hãy gửi ảnh khoang đá cùng ba số đo (áp hút, áp đẩy, quá nhiệt hút) và thời gian mẻ cho maylamdasach.com. Đội kỹ thuật đối chiếu với dải vận hành chuẩn và phản hồi hướng xử lý trong 24 giờ.