 Rò rỉ nhỏ thường nằm ở khớp nối và mối hàn, nơi rung động và ứng suất nhiệt tác động liên tục.
rò rỉ gas máy làm đá viên là nội dung cần được xem xét theo điều kiện vận hành thực tế. Máy làm đá không hỏng vì mất gas đột ngột; nó yếu dần trong 3–6 tuần. Mẻ đá dài thêm 2 phút, rồi 4 phút, sản lượng tụt từ 3 tấn xuống 2,4 tấn, và người vận hành thường đổ lỗi cho thời tiết. Khi áp hút xuống dưới ngưỡng và máy nén bắt đầu nóng bất thường, lượng môi chất trong hệ đã thiếu 20–30%.
Rò rỉ gas máy làm đá viên là sự cố tốn kém theo cấp số nhân nếu xử lý muộn: mất 1 kg gas kéo theo mất dầu bôi trơn, máy nén chạy thiếu môi chất làm mát, và một máy nén 3 tấn có thể hỏng sau vài tuần. Bài này đi theo trình tự: nhận biết, dò, xử lý, nạp lại và phòng ngừa.
Tóm tắt nhanh
- Dấu hiệu sớm nhất là thời gian mẻ tăng 20–30% kèm áp hút giảm và quá nhiệt hút trên 12 K.
- Máy dò điện tử phát hiện được rò 3–5 g/năm; nước xà phòng chỉ thấy rò lớn hơn 10 g/năm.
- Bảy vị trí chiếm phần lớn ca rò: mối hàn, rắc co, van chặn, van điện từ, phin lọc, khuôn và ống mao.
- Sau khi sửa phải hút chân không xuống dưới 500 micron và giữ 30 phút trước khi nạp.
Dấu hiệu rò rỉ gas máy làm đá viên sớm nhất
Chỉ số nhạy nhất không phải áp suất mà là thời gian mẻ. Khi môi chất giảm, dàn bay hơi nhận ít lỏng hơn, năng suất lạnh giảm, và mỗi mẻ kéo dài. Với máy 3 tấn/ngày, mẻ tăng từ 20 lên 26 phút tương ứng sản lượng giảm khoảng 23%, dù máy vẫn chạy và không báo lỗi.
Chỉ số thứ hai là áp hút. Với R404A, áp hút bình thường ở điều kiện bay hơi -10 đến -12 °C rơi vào 3,3–3,8 bar; khi thiếu gas, áp hút có thể xuống 2,0–2,5 bar. Cần đo ở cùng thời điểm trong mẻ, vì áp hút thay đổi theo chu trình.
Chỉ số thứ ba là quá nhiệt hút. Bình thường quá nhiệt hút 5–8 K; khi thiếu gas, lượng lỏng về dàn bay hơi ít nên hơi về máy nén bị quá nhiệt, chỉ số này tăng lên 12–20 K. Đây là dấu hiệu phân biệt thiếu gas với dàn ngưng bẩn: dàn ngưng bẩn làm áp đẩy tăng nhưng quá nhiệt hút gần như không đổi.
Ba dấu hiệu cảm quan đi kèm: dòng điện máy nén giảm 5–10% so với định mức (vì tải lạnh ít đi), vỏ máy nén nóng hơn bình thường, và viên đá có thể mềm hoặc đục hơn do nhiệt độ khuôn không xuống đủ sâu. Ở một số máy, chu kỳ xả đá ngắn lại vì cảm biến nhiệt độ khuôn đạt ngưỡng sớm hơn.
Dấu hiệu tại chỗ rò: vết dầu mỡ bám bụi quanh mối nối, lớp sương hoặc tuyết chỉ xuất hiện ở một điểm trên ống, tiếng xì rất nhỏ khi máy vừa dừng. Vết dầu là dấu hiệu đáng tin nhất, vì dầu bôi trơn bị cuốn theo gas và đọng lại tại chỗ rò.
Thiết bị và phương pháp dò
Không có một phương pháp nào đủ cho mọi trường hợp. Cách làm hiệu quả là kết hợp ba lớp: đánh giá bằng thông số, khoanh vùng bằng cảm quan, rồi xác nhận bằng thiết bị.
Thiết bị tối thiểu gồm: máy dò gas điện tử (halide hoặc hồng ngoại), bình xịt nước xà phòng, đồng hồ manifold hai hoặc bốn đường, ampe kìm, nhiệt kế kẹp ống, máy hút chân không hai cấp và đồng hồ micron. Với hệ lớn, nên có thêm bộ nhuộm UV và đèn tím để tìm rò khuất.
| Phương pháp | Phát hiện được | Thời gian | Hạn chế |
|---|---|---|---|
| Nước xà phòng | Rò trên 10 g/năm | 20–40 phút | Không thấy rò khuất, để lại cặn |
| Máy dò điện tử | Rò 3–5 g/năm | 30–60 phút | Báo giả khi gặp hơi dung môi, gió mạnh |
| Nhuộm UV | Rò rất nhỏ, khuất | 1–7 ngày | Cần đèn tím, phải chạy máy vài giờ |
| Thử áp nitơ | Toàn hệ hoặc từng nhánh | 12–24 giờ | Không chỉ ra điểm rò, cần chia nhánh |
| Đo chân không | Độ kín sau sửa | 30–60 phút | Chỉ đánh giá tổng thể |
Trình tự dò nên đi từ ngoài vào trong. Trước hết kiểm tra các điểm dễ tiếp cận: rắc co, van chặn, van điện từ, phin lọc. Nếu không thấy, chia hệ thành nhánh bằng van chặn và theo dõi áp trong 24 giờ; nhánh nào tụt áp thì khoanh vùng tiếp.
Khi nghi rò trong khuôn hoặc trong dàn bay hơi, cách xác nhận là cô lập dàn rồi thử áp nitơ 10–15 bar, giữ 24 giờ. Sụt dưới 0,2 bar khi nhiệt độ môi trường ổn định là đạt. Cần ghi nhiệt độ lúc bắt đầu và kết thúc, vì 1 °C chênh lệch làm áp thay đổi khoảng 0,1 bar và dễ dẫn đến kết luận sai.
Với rò rất nhỏ, nhuộm UV là lựa chọn hợp lý: nạp thuốc nhuộm, cho máy chạy 4–8 giờ, rồi soi đèn tím tại các khớp nối. Thuốc nhuộm không thay thế việc sửa, nhưng giúp tìm đúng chỗ trong hệ có hàng chục mét ống.
- Ghi thời gian mẻ, áp hút, quá nhiệt hút
- Khoanh vùng bằng xà phòng tại khớp nối
- Xác nhận bằng máy dò điện tử hoặc nhuộm UV
- Thu hồi gas, sửa điểm rò, thay phin lọc
- Hút chân không dưới 500 micron, nạp lại
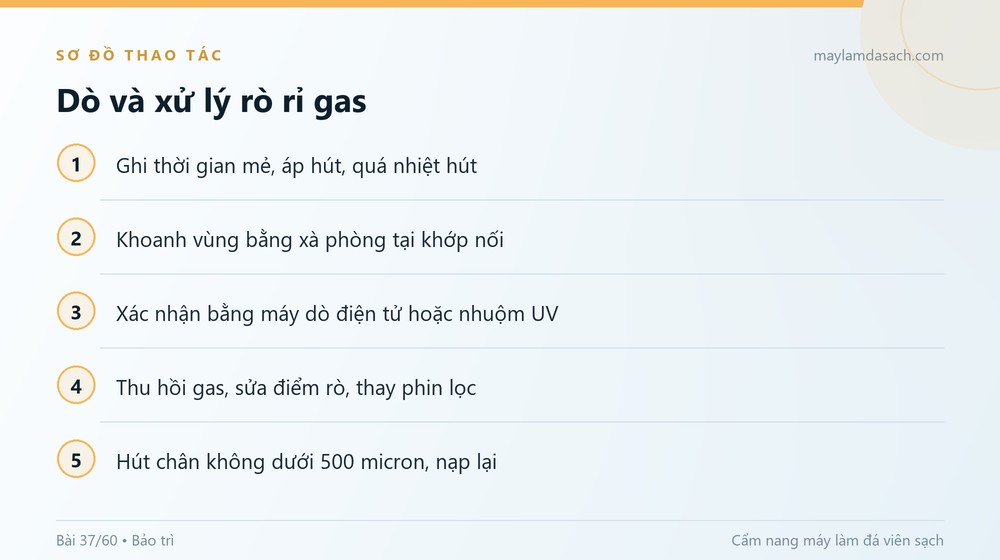 Bước 4 là bước dễ làm ẩu nhất: sửa xong mà không thay phin lọc thì cặn hàn và ẩm sẽ quay lại hệ thống.
Bảy vị trí rò rỉ gas máy làm đá viên phổ biến
Kinh nghiệm sửa chữa cho thấy phần lớn ca rò tập trung ở bảy vị trí, và mỗi vị trí có nguyên nhân riêng. Kiểm tra theo thứ tự này thường tiết kiệm 30–50% thời gian.
| Vị trí | Dấu hiệu đặc trưng | Cách xử lý |
|---|---|---|
| Mối hàn ống đồng | Vết dầu, sương cục bộ | Hàn bạc lại, thử áp lại nhánh |
| Rắc co (flare) | Dầu bám quanh đai ốc | Siết đúng lực hoặc thay cặp rắc co |
| Van chặn, van nạp | Rò khi vặn núm | Thay lõi van, bọc nắp kín |
| Van điện từ xả đá | Rò ở trục van, đá không rời | Thay van hoặc bộ kit seal |
| Phin lọc gas | Rò ở mối nối, ẩm xâm nhập | Thay phin lọc sau khi sửa |
| Khuôn, dàn bay hơi | Áp tụt nhanh, không thấy dầu ngoài | Thử áp riêng, hàn hoặc thay khuôn |
| Ống mao, van tiết lưu | Tắc kèm rò tại điểm hàn | Thay cụm, không hàn vá nhỏ |
Hai vị trí khó nhất là khuôn và ống mao. Rò trong khuôn thường do mối hàn bị ăn mòn từ phía nước, hoặc do ứng suất khi đá nở. Dấu hiệu là áp tụt nhanh nhưng không tìm thấy vết dầu bên ngoài; cách xác nhận duy nhất là cô lập và thử áp. Với ống mao bị rò, không nên hàn vá vì đường kính nhỏ, nhiệt hàn dễ làm tắc; thay cụm là phương án kinh tế hơn.
Rắc co là vị trí rò phổ biến nhất ở máy đã qua sửa chữa nhiều lần. Nguyên nhân thường là siết quá lực làm biến dạng mặt côn, hoặc siết thiếu lực. Lực siết tiêu chuẩn cho rắc co 1/4" thường 25–30 N·m; dùng cờ lê lực thay vì siết bằng cảm giác.
Quy trình xử lý: hút chân không, nạp lại
Sửa rò rỉ không phải chỉ là hàn kín chỗ thủng. Quy trình đúng gồm năm bước, và bỏ bước nào cũng dẫn đến rò tái phát hoặc hỏng máy nén.
Bước một là thu hồi môi chất. Dùng máy thu hồi, không xả ra không khí. Lượng gas thu hồi được cân để biết hệ thiếu bao nhiêu, đây là dữ liệu đối chiếu với định mức nạp ghi trên tem máy.
Bước hai là sửa điểm rò. Với mối hàn, dùng hàn bạc và khí nitơ thổi qua ống trong lúc hàn để tránh tạo muội bên trong. Với rắc co, thay cặp mới thay vì siết lại. Với van, thay bộ seal hoặc thay cả van nếu thân đã mòn.
Bước ba là thay phin lọc gas. Đây là bước hay bị bỏ qua nhất. Cặn hàn, ẩm và axit sinh ra trong quá trình sửa sẽ bị giữ lại ở phin lọc; nếu giữ phin cũ, các tạp chất đó đi vào máy nén.
Bước bốn là hút chân không. Dùng máy hai cấp, hút đến dưới 500 micron (khoảng 0,67 mbar) và giữ thêm 30 phút. Nếu kim micron tăng trở lại sau khi khóa van, hệ còn ẩm hoặc còn rò; phải xử lý trước khi nạp.
Bước năm là nạp môi chất theo trọng lượng. Cân bình gas, nạp 70–80% dạng lỏng vào đầu lỏng và phần còn lại dạng hơi vào đầu hút, theo hướng dẫn của nhà sản xuất. Không nạp theo cảm giác "đủ lạnh", vì cách đó thường nạp thừa 10–20%, làm áp đẩy cao và giảm tuổi thọ máy nén.
Sau khi nạp, kiểm tra ba thông số: quá nhiệt hút 5–8 K, quá nhiệt lỏng 3–8 K, và dòng điện máy nén trong ±10% định mức. Ghi lượng gas đã nạp, loại gas, ngày và người thực hiện vào nhật ký để lần sau còn đối chiếu.
An toàn khi làm việc với gas lạnh
Gas lạnh không phải chất độc mạnh nhưng có ba rủi ro thực tế: ngạt trong không gian kín, bỏng lạnh, và cháy nổ với một số loại môi chất.
R404A và R22 nặng hơn không khí khoảng 3–4 lần, nên khi rò chúng tích ở sàn, hố thu và tầng hầm. Phòng máy kín cần thông gió cưỡng bức trước khi vào; không xuống hầm kiểm tra một mình khi nghi rò nhiều.
Rủi ro thứ hai là bỏng lạnh khi gas lỏng tiếp xúc da. Luôn đeo găng chống lạnh và kính bảo hộ khi tháo đường ống hoặc vận hành van. Không chạm tay trần vào ống vừa xả.
Rủi ro thứ ba liên quan đến môi chất dễ cháy. Một số máy mới dùng R32 hoặc R290; hai loại này bắt buộc phải biết trước khi làm việc, vì chúng cháy được ở nồng độ nhất định. Tuyệt đối không hàn, không dùng lửa trần, không hút thuốc gần máy dùng R290; phải ngắt điện và thông gió trước khi tháo.
Ba nguyên tắc bắt buộc khác: không hàn khi hệ còn gas, phải thu hồi và xả áp trước; không dùng lửa trần để dò rò, vì nhiệt phân hủy môi chất tạo khí độc; và luôn ngắt aptomat máy nén trước khi tháo dây điện, kể cả khi chỉ kiểm tra.
- Đã xác định loại môi chất ghi trên tem máy
- Đã thu hồi gas, không xả ra môi trường
- Đã ngắt aptomat và xả áp trước khi tháo
- Có găng chống lạnh, kính và thông gió
- Có bình chữa cháy nếu máy dùng R290, R32
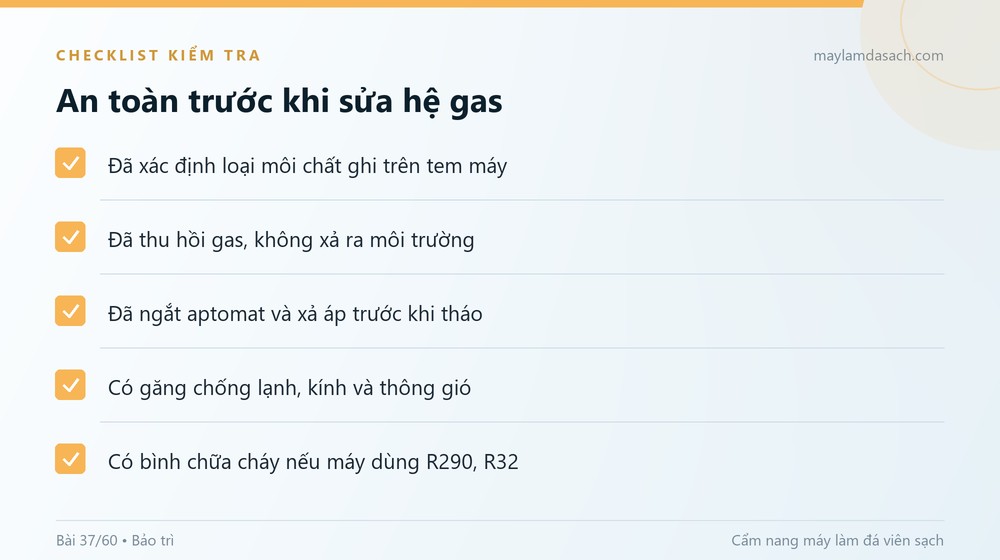 Biết loại môi chất trước khi mở máy là nguyên tắc đầu tiên; hàn trên hệ R290 mà không thông gió là tình huống nguy hiểm nhất.
Phòng ngừa rò rỉ gas máy làm đá viên tái phát
Sau khi sửa, câu hỏi quan trọng hơn là làm sao ba tháng nữa không phải sửa lại. Bốn việc dưới đây giảm đáng kể tỷ lệ tái phát.
Thứ nhất là kiểm tra định kỳ 6 tháng một lần, tập trung vào các khớp nối và van. Kiểm tra bằng máy dò điện tử mất 30–40 phút cho một máy, rẻ hơn nhiều so với một lần nạp gas. Lịch kiểm tra nên nằm trong khung bảo trì chung, chi tiết trong bài lịch bảo trì máy làm đá viên sạch công nghiệp.
Thứ hai là xử lý rung động. Ống đồng cần được đỡ mỗi 1,5 m và có vòng chống rung gần máy nén; mối hàn đặt trên đoạn ống rung sẽ nứt sau 2–3 năm. Khi lắp đặt hoặc sửa, không kéo ống căng và không để ống tựa vào khung máy.
Thứ ba là giữ sạch và khô phía nước. Rò trong khuôn thường bắt đầu từ ăn mòn do nước có clo hoặc độ dẫn điện cao. Duy trì lõi lọc và khử khuẩn đúng cách sẽ giảm rủi ro này; cách vệ sinh dàn ngưng và xử lý hóa chất được trình bày trong bài vệ sinh dàn ngưng bằng hóa chất: quy trình an toàn.
Thứ tư là ghi chép. Mỗi lần nạp gas, ghi lượng nạp và lý do. Nếu một máy phải nạp 2 lần trong 12 tháng mà không tìm được điểm rò, đó là dấu hiệu rò khuất và cần thử áp toàn hệ thay vì tiếp tục nạp bổ sung. Dữ liệu này nên nằm cùng sổ với thông số vận hành hằng ngày, theo mẫu trong bài mẫu nhật ký bảo trì máy làm đá viên sạch công nghiệp.
Cuối cùng, khi máy ngừng hoạt động dài ngày, không nên xả gas. Giữ môi chất trong hệ với áp dương nhẹ giúp tránh ẩm xâm nhập; cách bảo quản đúng trong giai đoạn này có trong bài bảo quản máy làm đá viên sạch công nghiệp khi ngừng hoạt động dài ngày.
Câu hỏi thường gặp
Máy thiếu gas có tự nạp thêm được không?
Không nên tự nạp nếu chưa tìm ra điểm rò. Nạp bổ sung chỉ là giải pháp tạm, và mỗi lần nạp lại đưa thêm ẩm vào hệ. Cách đúng là dò, sửa, hút chân không rồi nạp đủ theo trọng lượng.
Bao lâu phải kiểm tra gas một lần?
Sáu tháng một lần với máy chạy thường xuyên, ba tháng với máy chạy trên 20 giờ/ngày hoặc đặt ở vị trí rung. Kiểm tra gồm áp hút, quá nhiệt hút và dò nhanh các khớp nối, mất khoảng 30–40 phút.
Rò nhỏ có thể để đến cuối mùa mới sửa?
Không nên. Rò nhỏ vẫn làm giảm lượng dầu tuần hoàn và tăng quá nhiệt đầu hút, khiến máy nén mài mòn nhanh. Chi phí sửa một mối hàn nhỏ, thường vài trăm nghìn đồng, thấp hơn nhiều so với thay máy nén.
Gas R404A và R22 có thay thế nhau được không?
Không. Hai loại có áp suất và nhiệt độ bay hơi khác nhau, dầu bôi trơn cũng khác. Thay sai loại có thể làm hỏng máy nén và mất bảo hành. Chỉ dùng đúng loại ghi trên tem thiết bị.
Làm sao biết hệ đã kín sau khi sửa?
Hút chân không xuống dưới 500 micron và giữ 30 phút mà kim không tăng là dấu hiệu tốt. Sau đó theo dõi áp hút và quá nhiệt trong 7 ngày; nếu ổn định thì hệ kín. Ghi lại các giá trị này để so sánh về sau.
Kết luận
Rò rỉ gas máy làm đá viên gần như luôn có dấu hiệu báo trước: mẻ dài ra, áp hút giảm, quá nhiệt hút tăng. Đọc được ba chỉ số đó là chặn được phần lớn hỏng máy nén.
Quy trình xử lý chỉ có năm bước, nhưng hai bước hay bị bỏ là thay phin lọc và hút chân không đủ sâu. Bỏ hai bước này, hệ sẽ rò lại hoặc hỏng theo cách khó tìm hơn.
Nếu máy đang có hiện tượng mẻ dài bất thường mà chưa rõ nguyên nhân, gửi ảnh tem máy, ảnh đồng hồ áp và số đo ba ngày gần nhất cho maylamdasach.com. Đội kỹ thuật sẽ phân biệt giúp thiếu gas với dàn ngưng bẩn và đề xuất bước kiểm tra tiếp theo.