 Mặt khuôn inox tiếp xúc trực tiếp với nước: đây là nơi lớp cặn 0,2 mm làm mẻ đá dài thêm 8–14%.
bảo dưỡng dàn bay hơi là việc quyết định tốc độ ra đá, nhưng lại nằm trong vùng khó nhìn thấy nhất của máy. Khuôn đá kín, ướt và lạnh quanh năm; lớp cặn hình thành từng phần mười milimét, không gây tiếng động, không làm máy báo lỗi, chỉ làm mỗi mẻ dài thêm 2–3 phút. Sau ba tháng, một máy 3 tấn/ngày có thể mất 12–18% sản lượng mà người vận hành vẫn tin là do thời tiết.
Dấu hiệu nhận biết thường đến gián tiếp: viên đá đục hơn, đá dính khuôn, thời gian xả kéo dài, tiếng gas nóng xả nghe "nặng" hơn. Kỹ thuật viên hay bị dẫn sang hướng kiểm tra gas, trong khi gốc rễ nằm ở bề mặt truyền nhiệt bị bám cặn hoặc lớp cách nhiệt bể đã ngậm ẩm.
Bài này đi từ nguyên lý truyền nhiệt của khuôn, cách nhận biết cặn và mất dẫn nhiệt, trình tự vệ sinh, kiểm tra độ kín – cách nhiệt, xử lý khuôn móp xước đến chu kỳ bảo dưỡng theo chất lượng nước thực tế.
Tóm tắt nhanh
- Khuôn inox 304 dày 1,2–1,5 mm; viên đá 18–22 g, dày 22–28 mm, ra khuôn ở -5 đến -12 °C.
- Lớp cặn 0,2 mm làm mẻ 18–22 phút dài thêm 1,5–3 phút, điện năng tăng 8–15%.
- Vệ sinh khuôn bằng axit citric 3–5% ở 40–50 °C trong 30–45 phút, không dùng HCl.
- Nước cứng trên 300 mg/L CaCO₃ cần vệ sinh khuôn mỗi 4 tuần; nước RO có thể 6 tháng.
Vì sao bảo dưỡng dàn bay hơi quyết định tốc độ tạo đá
Dàn bay hơi của máy đá viên là tập hợp các vỉ khuôn rỗng bằng inox, bên trong có môi chất lạnh bay hơi ở -12 đến -20 °C. Nước chảy thành màng bên ngoài khuôn, nhả nhiệt qua thành inox rồi đông dần từ mặt khuôn vào trong. Mọi thứ chậm hay nhanh đều phụ thuộc vào ba lớp: màng nước, thành inox và môi chất. Ba lớp này là thứ tự ưu tiên khi thiết bị này.
Thành inox dày 1,2–1,5 mm có trở nhiệt nhỏ, gần như không đáng kể so với màng nước. Nhưng khi bề mặt bám cặn canxi, trở nhiệt tăng vọt: một lớp cặn 0,2 mm có thể tương đương trở nhiệt của 3–4 mm thép không gỉ. Đó là lý do chỉ một lớp cặn mỏng bằng tờ giấy đã đủ kéo dài mẻ đá 8–14% tùy cấu hình.
Yếu tố thứ hai là độ ẩm của lớp cách nhiệt quanh bể khuôn. Bể đá thường được bọc PU 30–50 mm. Khi lớp bọt này ngậm nước do nứt vỏ hoặc do vệ sinh bằng vòi áp lực, khả năng cách nhiệt giảm mạnh, thành bể đổ mồ hôi và tổn thất lạnh tăng. Máy vẫn chạy, nhưng máy nén phải làm việc lâu hơn mỗi mẻ.
Yếu tố thứ ba là sự phân bố môi chất giữa các vỉ khuôn. Vỉ gần van tiết lưu lạnh hơn vỉ xa; nếu cấp môi chất không đều, các vỉ cuối mẻ đá mỏng hơn và thời gian xả phải kéo dài để cả khối rời ra. Hiện tượng này thường bị quy cho gas thiếu, nhưng gốc rễ có thể là ống phân phối bị tắc cặn hoặc khuôn bị móp.
| Hiện tượng | Thông số cần đo | Ngưỡng bình thường |
|---|---|---|
| Mẻ đá kéo dài | Thời gian một mẻ | 18–22 phút với nước 25 °C |
| Đá dính khuôn | Thời gian xả | 60–90 giây |
| Đá đục, có lõi trắng | Nhiệt độ nước bể | 0–2 °C |
| Khuôn lạnh không đều | Nhiệt độ từng vỉ | Lệch dưới 3 °C |
| Thành bể đổ mồ hôi | Nhiệt độ vỏ ngoài | Không thấp hơn môi trường 3 °C |
Bảng trên dùng để khoanh vùng trước khi tháo máy. Nếu thời gian mẻ và nhiệt độ từng vỉ đều đạt mà đá vẫn đục, vấn đề nằm ở nước đầu vào chứ không phải dàn bay hơi.
Đóng cặn và giảm hiệu suất truyền nhiệt
Cặn trên khuôn chủ yếu là canxi cacbonat và magie, hình thành khi nước bị làm lạnh nhanh trên bề mặt kim loại. Nước có độ cứng trên 200 mg/L CaCO₃ bắt đầu gây cặn rõ; trên 350 mg/L thì cặn nhìn thấy bằng mắt sau 3–4 tuần.
Cặn phát triển theo kiểu "vảy cá": dày ở góc khuôn và mép dưới, nơi nước chảy chậm. Đó cũng là nơi viên đá hay bị sứt khi xả. Khi cặn dày, bề mặt khuôn trở nên nhám, đá bám chặt hơn và thời gian xả phải tăng từ 70 giây lên 100–120 giây. Mỗi giây xả thêm là một giây máy nén vẫn chạy mà không tạo đá.
Có ba hệ quả tài chính đo được. Thứ nhất, sản lượng giảm 8–15% do mẻ dài hơn. Thứ hai, điện năng riêng tăng 8–15% vì máy nén chạy lâu hơn cho cùng khối lượng đá. Thứ ba, tuổi thọ khuôn giảm: cặn kết hợp với chu kỳ giãn nở nhiệt làm inox mỏi và nứt dọc mối hàn, sửa mối hàn khuôn tốn 1,5–3 triệu đồng mỗi vỉ.
Nhận biết bằng mắt: tháo một vỉ khuôn, soi đèn, nếu thấy lớp trắng đục hoặc vàng nâu bám thành vệt thì đã có cặn. Cạo thử bằng móng tay: cặn mềm là mới hình thành, cặn cứng và giòn là đã dày trên 0,1 mm. Đây là phép kiểm tra rẻ nhất trong bảo dưỡng dàn bay hơi.
Quy trình vệ sinh khuôn đá
Vệ sinh khuôn là bước dễ làm hỏng khuôn nhất trong thiết bị này: dùng sai hóa chất sẽ ăn mòn inox và mối hàn, dùng sai dụng cụ sẽ xước bề mặt và làm đá bám vĩnh viễn. Trình tự dưới đây áp dụng cho khuôn inox 304 của máy đá viên dạng vỉ.
- Ngắt aptomat, xả hết đá, xả nước bể khuôn
- Pha axit citric 3–5% ở 40–50 °C vào bể
- Tuần hoàn dung dịch 30–45 phút, cọ nhẹ bề mặt
- Trung hòa bằng soda 1%, xả sạch hai lần
- Khử khuẩn chlorine 100 ppm, sấy khô, chạy mẻ thử
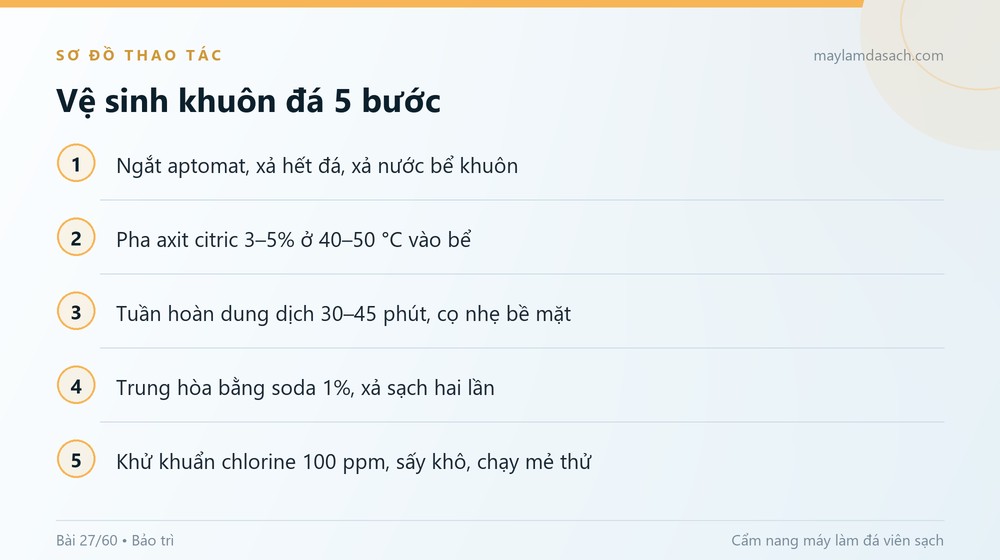 Dung dịch tuần hoàn 30–45 phút hòa tan cặn canxi mà không ăn mòn inox 304 hay mối hàn.
Trước khi pha hóa chất, phải xả hết đá và nước cũ. Dùng axit citric dạng bột pha với nước ấm 40–50 °C, nồng độ 3–5% (30–50 g/lít). Với cặn dày trên 0,3 mm, có thể dùng axit nitric 3% có phụ gia ức chế ăn mòn, nhưng phải có bảng dữ liệu an toàn và người được huấn luyện.
Ba điều cấm khi vệ sinh khuôn: không dùng axit clohydric (HCl) vì ăn mòn mối hàn và tạo rỗ inox; không dùng bàn chải sắt hay giấy nhám vì xước bề mặt và tạo điểm bám cặn mới; không nắn khuôn khi khuôn còn lạnh vì inox giòn, dễ nứt.
Sau khi vệ sinh, phải trung hòa bằng dung dịch soda 1% rồi xả nước sạch hai lần, mỗi lần 5 phút. Khử khuẩn bằng chlorine 100 ppm trong 15 phút, xả đến khi clo dư dưới 0,5 mg/L. Bước cuối là chạy một mẻ thử và đo lại thời gian mẻ: mẻ đầu sau vệ sinh thường nhanh hơn 2–4 phút so với trước, đó là chỉ số nghiệm thu thực tế.
Nước tuần hoàn cấp cho khuôn do bơm và phin lọc đảm nhiệm; nếu lưu lượng màng nước không đạt, cặn sẽ quay lại nhanh gấp đôi. Cách kiểm tra lưu lượng và áp được trình bày trong bài bảo trì bơm nước và hệ thống tuần hoàn của máy làm đá viên.
Kiểm tra độ kín, lớp cách nhiệt
Rò môi chất ở dàn bay hơi là sự cố tốn kém nhất của hệ thống đá, vì nó vừa làm mất lạnh vừa có thể làm nước lọt vào đường gas khi áp suất bay hơi xuống thấp. Kiểm tra định kỳ giúp phát hiện trước khi máy nén bị ảnh hưởng.
Cách kiểm tra độ kín tại chỗ: dừng máy, thu hồi môi chất, nạp nitơ khô đến 10–12 bar và theo dõi 24 giờ. Áp suất sụt dưới 0,1 bar là đạt; sụt nhiều hơn cần dò bằng bọt xà phòng ở mối hàn, mặt bích và chỗ uốn ống. Không dùng ngọn lửa để dò gas trong nhà xưởng kín.
Trước khi nạp lại, hệ thống phải được hút chân không đến 500 micron (khoảng 0,67 mbar) và giữ 30 phút. Hút chân không không đủ sâu là nguyên nhân phổ biến khiến ẩm còn trong hệ thống, tạo axit và ăn mòn cuộn dây máy nén sau vài tháng.
Lớp cách nhiệt kiểm tra bằng nhiệt kế hồng ngoại: đo vỏ ngoài bể khuôn và nhiệt độ không khí xung quanh. Chênh lệch trên 3 °C kèm hiện tượng đọng sương là dấu hiệu bọt PU đã ngậm ẩm. Với bể có vỏ inox, gõ nhẹ nghe tiếng "bộp" thay vì "cạch" cũng là dấu hiệu lớp bọt bong.
Cảm biến nhiệt độ khuôn và cảm biến thời gian xả nằm trong tủ điều khiển; nếu chúng lệch, máy sẽ xả sớm hoặc xả muộn dù khuôn hoàn toàn bình thường. Quy trình kiểm tra nhóm tín hiệu này có trong bài bảo trì tủ điện và hệ thống điều khiển máy làm đá viên. Một mẹo thực chiến: cắm nhiệt kế điện tử vào vỉ khuôn cuối cùng và so với giá trị hiển thị; lệch trên 2 °C thì hiệu chuẩn lại cảm biến trước khi nghĩ đến chuyện thay khuôn.
Xử lý khuôn đá bị móp, xước
Khuôn móp thường do va đập khi lấy đá bằng xẻng kim loại hoặc do xả đá không hết, phải cạy viên đá ra. Móp nhẹ dưới 1 mm hầu như không ảnh hưởng; móp trên 2 mm làm viên đá bị gờ, dễ sứt và bám khuôn.
Cách nắn: chỉ nắn khi khuôn đã về nhiệt độ phòng, dùng búa cao su hoặc đệm gỗ và lực đều tay. Tuyệt đối không nắn khi khuôn còn lạnh hoặc còn áp, vì inox 304 ở nhiệt độ thấp giảm độ dai và mối hàn dễ nứt. Sau khi nắn, phải thử áp lại bằng nitơ vì thao tác có thể làm hở mối hàn.
Xước bề mặt do cạo bằng tuốc nơ vít hoặc bàn chải sắt: xước nông dưới 0,1 mm chỉ làm đá bám hơn, có thể đánh bóng bằng bột kim cương mịn. Xước sâu trên 0,3 mm hoặc có rỗ thì nên thay tấm khuôn hoặc mạ lại; chi phí thay một vỉ khuôn thường bằng 8–15% giá dàn khuôn, rẻ hơn nhiều so với việc mất 10% sản lượng mỗi ngày.
Một lỗi ít được chú ý: dùng xẻng nhôm hoặc inox để lấy đá trực tiếp từ khay. Dụng cụ kim loại vừa làm xước khuôn vừa là nguồn nhiễm kim loại vào đá. Quy định thực tế ở các xưởng đạt chuẩn là dùng xẻng nhựa thực phẩm, treo cố định tại trạm, không dùng chung với khu sơ chế. Mục này nên ghi thẳng vào checklist bảo dưỡng dàn bay hơi của xưởng.
Chu kỳ bảo dưỡng dàn bay hơi theo chất lượng nước
Chu kỳ vệ sinh khuôn nên tính từ độ cứng của nước, không tính theo cảm giác. Đây là điểm khác biệt lớn giữa hai nhà máy dùng cùng một model máy: một bên vệ sinh mỗi 3 tháng vẫn sạch, bên kia 6 tuần đã đóng cặn.
| Nguồn nước | Độ cứng (mg/L CaCO₃) | Chu kỳ vệ sinh khuôn |
|---|---|---|
| Nước máy mềm | dưới 120 | 4–6 tháng |
| Nước máy trung bình | 120–200 | 3 tháng |
| Nước giếng | 200–350 | 6–8 tuần |
| Nước giếng cứng | trên 350 | 3–4 tuần |
| Nước sau RO | dưới 50 | 6 tháng, kiểm tra quý |
Bảng này giả định máy chạy 16–20 giờ/ngày. Máy chạy 24 giờ hoặc nước có thêm sắt, mangan nên rút chu kỳ xuống một mức. Cách xác định độ cứng: dùng bộ test nhanh tại chỗ (độ chính xác ± 20 mg/L) hoặc gửi mẫu kiểm nghiệm mỗi 6 tháng.
- Mẻ đá thử nhanh hơn 2–4 phút so với trước
- Bề mặt khuôn không còn vệt trắng, không xước mới
- Thời gian xả về 60–90 giây
- Không rò nước ở mặt bích sau khi nắn
- Đá viên trong, không lõi trắng, không mùi
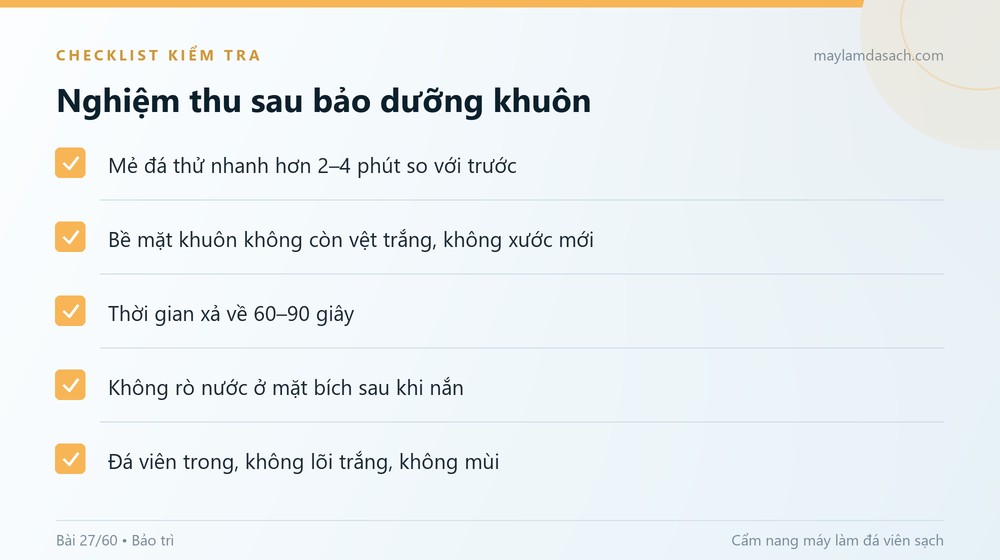 Năm mục nghiệm thu này biến việc bảo dưỡng từ "đã vệ sinh" thành một kết quả đo được.
Một điểm cần cân nhắc: nếu nước đầu vào quá cứng, vệ sinh khuôn chỉ là chữa triệu chứng. Lắp thêm làm mềm hoặc lọc RO sẽ giảm tần suất vệ sinh xuống 3–4 lần và đồng thời làm viên đá trong hơn. Việc thay lõi lọc đúng chu kỳ cũng ảnh hưởng trực tiếp đến lượng cặn vào khuôn, trình tự thao tác có trong bài thay lõi lọc nước định kỳ cho máy làm đá viên sạch.
Toàn bộ lịch vệ sinh khuôn, dàn ngưng, phin lọc và tủ điện nên nằm trong một bảng treo tại trạm máy. Mẫu tổng hợp có trong lịch bảo trì máy làm đá viên sạch công nghiệp theo tuần, tháng, quý, năm.
Câu hỏi thường gặp
Bao lâu nên vệ sinh khuôn đá một lần?
Tùy độ cứng nước: nước mềm dưới 120 mg/L CaCO₃ thì 4–6 tháng, nước giếng 200–350 mg/L thì 6–8 tuần, nước trên 350 mg/L thì 3–4 tuần. Dấu hiệu cần vệ sinh sớm là mẻ đá dài hơn 3 phút so với chuẩn và thời gian xả vượt 90 giây.
Khuôn đá có cáu trắng, có phải do nước không?
Phần lớn là do canxi và magie trong nước kết tủa khi làm lạnh. Nếu cáu trắng kèm váng vàng, nên kiểm tra thêm sắt và mangan. Cạo thử bằng móng tay: cặn mềm mới hình thành, cặn cứng nghĩa là đã dày trên 0,1 mm và cần xử lý bằng axit citric.
Có nên dùng axit để vệ sinh khuôn inox?
Được, nhưng chỉ axit citric 3–5% hoặc axit nitric 3% có ức chế ăn mòn. Không dùng HCl vì ăn mòn mối hàn và tạo rỗ. Luôn trung hòa bằng soda 1%, xả sạch hai lần và kiểm tra clo dư trước khi chạy mẻ đá đầu tiên.
Khuôn móp nhẹ có ảnh hưởng gì?
Móp dưới 1 mm gần như không ảnh hưởng. Móp trên 2 mm làm viên đá có gờ, dễ sứt khi xả và bám khuôn, kéo dài thời gian xả. Chỉ nắn khi khuôn về nhiệt độ phòng, dùng búa cao su, và thử áp lại sau khi nắn.
Dấu hiệu nào cho thấy dàn bay hơi bị rò môi chất?
Mẻ đá dài bất thường, khuôn lạnh không đều, có tiếng sôi trong khuôn, vỏ máy nén nóng hơn và dàn ngưng không nóng đều. Xác nhận bằng cách nạp nitơ 10–12 bar và theo dõi 24 giờ; sụt trên 0,1 bar là phải dò và xử lý.
Kết luận
Bảo dưỡng dàn bay hơi là việc của số đo chứ không phải cảm giác, vì dàn bay hơi và khuôn đá quyết định chất lượng viên đá mà mọi hư hỏng lại diễn ra âm thầm. Một lớp cặn 0,2 mm, một lớp bọt cách nhiệt ngậm ẩm hay một vỉ khuôn móp đều không làm máy dừng, nhưng cùng lúc lấy đi 8–15% sản lượng và đẩy chi phí điện lên.
Nếu máy của bạn đang có mẻ đá dài hơn 25 phút hoặc viên đá đục dù đã kiểm tra gas, hãy gửi ảnh khuôn, thời gian mẻ và kết quả test độ cứng nước cho maylamdasach.com. Đội kỹ thuật sẽ đối chiếu và đề xuất chu kỳ bảo dưỡng phù hợp trong 24 giờ.